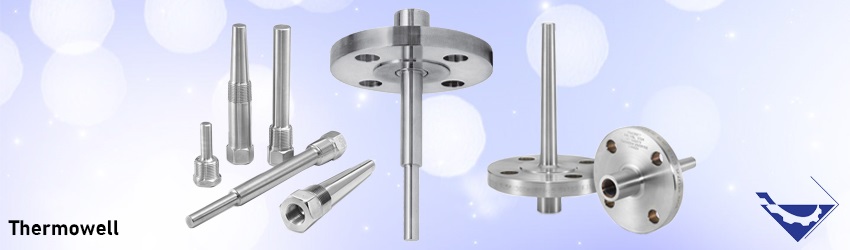
ترموول یک تیوب توخالیست که اغلب مخروطی شکل بوده ، در مسیر جریان قرار گرفته و از سنسور دما محافظت می کند.بدلیل اینکه ترموول درون جریان غوطه ور است پس با جریان فرآیند هم دماست.
دما یکی از آیتم های مهم برای عملکرد ایمن و صحیح در فرآیند های شیمیایی و صنعتی می باشد. زیرا حتی یک خطای کوچک در اندازه گیری ،می تواند باعث بروز خسارات جبران ناپذیری گردد. زمانی که ترموول Thermowell نصب شد، پروب غوطه وری که شامل سنسور دماست از بیرون ،داخل ترموول قرار می گیرد بطوری که کاملا با انتهای Thermowell در تماس باشد. بدلیل اینکه Thermowell بطور کامل در جریان غوطه ور است ،دمای جریان را بطور کامل با سنسور منتقل می نماید. ترموول همچنین می تواند بر روی بدنه جانبی تانکها نیز نصب گردد.
تجهیز صنعت طراحی ، مشاوره و ساخت انواع ترموول thermowell فلنجی ، رزوه ای ( غلاف ترموکوپل) از متریال استیل و …….
نحوه ساخت ترموول
ساخت ترموول تنها به سوراخ کردن یک قطعه فلزی محدود نمی شود. ترموول مستقیماً با سیال فرآیند، فشار، دما و نیروی ناشی از جریان در تماس است؛ بنابراین ابعاد، متریال، ضخامت دیواره، طول بدون تکیه گاه و کیفیت ماشین کاری آن باید براساس شرایط واقعی خط تعیین شوند.
ترموول های صنعتی عموماً به دو روش ساخته می شوند:
- ماشین کاری از میلگرد توپر یا Solid Bar Stock
- ساخت از لوله و قطعات جوش کاری شده یا Fabricated Protection Tube
این دو روش از نظر استحکام، محدوده کاربرد و امکان ارزیابی براساس استاندارد ASME PTC ۱۹.۳ TW یکسان نیستند.
مرحله اول: دریافت اطلاعات فرآیند
پیش از طراحی و ساخت، اطلاعات زیر باید از کارفرما دریافت شود:
- نوع و ترکیب سیال
- فشار و دمای کاری
- فشار و دمای طراحی
- سرعت یا دبی جریان
- چگالی سیال
- ویسکوزیته
- سایز و Schedule لوله
- وضعیت نصب روی لوله، مخزن یا تجهیز
- طول غوطه وری موردنیاز
- نوع اتصال فرآیندی
- نوع و ابعاد سنسور دما
- جنس مورد تأیید پروژه
- میزان مجاز خوردگی یا Corrosion Allowance
- استانداردها، تست ها و مدارک موردنیاز
سرعت و چگالی سیال برای بررسی ارتعاش ناشی از جریان اهمیت ویژه ای دارند. ساخت ترموول طولانی بدون دریافت این اطلاعات می تواند احتمال تشدید ارتعاش و شکست خستگی را افزایش دهد.
مرحله دوم: انتخاب متریال
متریال ترموول باید از نظر خوردگی، فرسایش، فشار، دما و سازگاری با سیستم پایپینگ بررسی شود. متریال های متداول، بسته به کاربرد، می توانند شامل موارد زیر باشند:
- استنلس استیل ۳۰۴ یا 304L
- استنلس استیل ۳۱۶ یا 316L
- فولاد کربنی
- فولادهای کروم ـ مولیبدن
- آلیاژهای نیکل
- مونل
- هستلوی
- اینکونل
- تیتانیوم
استفاده از استیل 316L برای تمام سیالات مناسب نیست. انتخاب نهایی باید براساس ترکیب سیال، غلظت، دما و الزامات پروژه انجام شود.
در پروژه های حساس، متریال اولیه باید دارای گواهی معتبر باشد و در صورت درخواست، با آزمون شناسایی متریال یا PMI کنترل شود.
مرحله سوم: طراحی ابعادی ترموول
براساس اطلاعات فرآیند، نقشه ساخت ترموول تهیه می شود. مهم ترین ابعاد و مشخصات عبارت اند از:
- طول غوطه وری یا U
- طول بدون تکیه گاه
- قطر ریشه
- قطر نوک
- قطر داخلی Bore
- ضخامت دیواره
- ضخامت انتهای بسته
- نوع ساقه
- نوع اتصال فرآیندی
- اتصال ابزار
- فضای لازم برای نصب سنسور
- طول Extension، در صورت نیاز
ساقه ترموول می تواند مستقیم، مخروطی یا پله ای باشد:
ترموول ساقه مستقیم
قطر خارجی ساقه در بیشتر طول ثابت است. ساخت آن ساده تر است، اما جرم بیشتر می تواند پاسخ دمایی را کندتر کند.
ترموول ساقه مخروطی
قطر خارجی از ریشه به سمت نوک کاهش پیدا می کند. این ساختار در بسیاری از کاربردهای صنعتی برای دستیابی به ترکیب مناسب استحکام و پاسخ حرارتی استفاده می شود.
ترموول ساقه پله ای
بخش انتهایی ساقه قطر کمتری دارد. کاهش جرم نوک می تواند انتقال حرارت به سنسور را سریع تر کند، اما تناسب مکانیکی آن باید برای شرایط جریان بررسی شود.
مرحله چهارم: انجام محاسبات مکانیکی و ارتعاشی
در خطوط دارای جریان، ترموول تحت نیروهای متناوب ناشی از تشکیل گردابه قرار می گیرد. اگر فرکانس تحریک جریان به فرکانس طبیعی ترموول نزدیک شود، ارتعاش شدید و شکست خستگی محتمل است.
برای ترموول های ماشین کاری شده از میلگرد، ارزیابی براساس ASME PTC ۱۹.۳ TW می تواند شامل بررسی موارد زیر باشد:
- محدودیت فرکانسی
- تنش دینامیکی
- تنش استاتیکی
- تحمل فشار هیدرواستاتیکی
- فرکانس طبیعی ترموول
- طول بدون تکیه گاه
- اثر سرعت، چگالی و ویسکوزیته سیال
- خوردگی و فرسایش احتمالی
این محاسبات باید پیش از نهایی شدن نقشه و شروع ساخت انجام شوند. در صورت نامناسب بودن نتیجه ممکن است لازم باشد طول کاهش یابد، قطر ریشه تغییر کند، هندسه ساقه اصلاح شود یا محل نصب دیگری انتخاب شود.
عبارت «ساخت مطابق ASME PTC ۱۹.۳ TW» فقط زمانی استفاده شود که هندسه، متریال، اطلاعات فرآیند و محاسبات ترموول واقعاً در محدوده این استاندارد قرار داشته باشند.
مرحله پنجم: برش ماده اولیه
برای ساخت ترموول یکپارچه، میلگرد توپر با گرید، قطر و طول مناسب انتخاب و بریده می شود. طول قطعه خام باید فضای لازم برای ماشین کاری ساقه، اتصال فرآیندی و اتصال ابزار را فراهم کند.
در این مرحله موارد زیر کنترل می شوند:
- تطابق گرید متریال با سفارش
- شماره ذوب یا Heat Number
- قطر میلگرد
- سلامت سطح
- نبود ترک، پوسته یا عیب ظاهری
- امکان ردیابی متریال تا محصول نهایی
مرحله ششم: تراش کاری پروفیل خارجی
قطعه خام روی دستگاه تراش معمولی یا CNC قرار می گیرد و پروفیل خارجی براساس نقشه شکل داده می شود. در این مرحله ساقه مستقیم، مخروطی یا پله ای، شانه ها، قسمت آچارخور و محل اتصال فرآیندی ماشین کاری می شوند.
هم محوری سطوح خارجی با سوراخ داخلی اهمیت زیادی دارد. خارج شدن سوراخ از مرکز می تواند ضخامت دیواره را در یک سمت کاهش دهد و استحکام ترموول را تحت تأثیر قرار دهد.
مرحله هفتم: سوراخ کاری عمیق
سوراخ داخلی ترموول از سمت اتصال ابزار ایجاد می شود و پیش از رسیدن به انتهای قطعه متوقف می گردد تا نوک ترموول بسته و یکپارچه باقی بماند.
برای ترموول های بلند یا دارای Bore باریک ممکن است از فرایند سوراخ کاری عمیق یا Gun Drilling استفاده شود. در این مرحله باید موارد زیر کنترل شوند:
- قطر داخلی
- عمق سوراخ
- مستقیم بودن مسیر
- هم محوری Bore با بدنه
- ضخامت یکنواخت دیواره
- ضخامت انتهای بسته
- کیفیت سطح داخلی
کف سوراخ باید متناسب با نوک سنسور ساخته شود تا المنت اندازه گیری بتواند به عمق مناسب برسد. ایجاد فاصله زیاد میان نوک سنسور و انتهای ترموول موجب کند شدن پاسخ اندازه گیری می شود.
مرحله هشتم: ساخت اتصال فرآیندی
نوع اتصال براساس طراحی خط انتخاب می شود.
ساخت ترموول رزوه ای
رزوه فرآیندی روی قسمت یکپارچه بدنه ماشین کاری می شود. نوع رزوه، سایز، گام و استاندارد آن باید دقیقاً در نقشه مشخص باشد؛ برای مثال، رزوه های NPT و BSP قابل جایگزینی مستقیم نیستند.
ساخت ترموول جوشی
در مدل Weld-in، قسمت ریشه متناسب با اتصال یا محل جوش ماشین کاری می شود. هندسه آماده سازی جوش و متریال ترموول باید با دستورالعمل جوشکاری پروژه هماهنگ باشند.
ساخت ترموول فلنجی
ترموول فلنجی می تواند با اتصال ساقه ماشین کاری شده به فلنج مناسب ساخته شود یا در بعضی طراحی ها ساختار یکپارچه یا Vanstone داشته باشد.
اگر ساقه به فلنج جوش داده شود، فرایند جوشکاری باید براساس روش تأییدشده انجام شود. نوع فلنج، کلاس، سطح آب بندی، Schedule Bore، متریال و استاندارد ابعادی باید با مشخصات پایپینگ هماهنگ باشند.
وجود جوش اتصال به فلنج با جوش کاری در امتداد ساقه یا جوش دادن نوک ترموول یکسان نیست. ترموول های دارای جوش در طول ساقه یا نوک، خارج از محدوده محاسبات ASME PTC ۱۹.۳ TW قرار می گیرند.
مرحله نهم: ساخت اتصال ابزار
در قسمت بیرونی ترموول، اتصال لازم برای نصب ترموکوپل، RTD، ترمومتر یا مجموعه سنسور ماشین کاری می شود.
در این مرحله موارد زیر باید با تجهیز اندازه گیری هماهنگ باشند:
- نوع و سایز رزوه داخلی
- طول رزوه
- قطر ساقه سنسور
- طول سنسور
- فنر یا مکانیزم تماس نوک سنسور
- فضای لازم برای نصب هد یا ترانسمیتر
قطر داخلی ترموول نباید بدون توجه به قطر سنسور بیش از حد بزرگ انتخاب شود؛ زیرا فاصله هوایی زیاد می تواند پاسخ حرارتی را کند کند.
مرحله دهم: جوشکاری و عملیات تکمیلی
در صورت وجود فلنج، آداپتور یا قطعه جوشی، عملیات جوشکاری باید مطابق WPS تأییدشده و توسط جوشکار واجد صلاحیت انجام شود. براساس متریال و الزامات پروژه ممکن است عملیات حرارتی قبل یا بعد از جوشکاری نیز لازم باشد.
پس از جوشکاری، بسته به سفارش، آزمون های زیر قابل انجام هستند:
- بازرسی چشمی
- تست مایع نافذ یا PT
- تست ذرات مغناطیسی برای متریال مناسب
- رادیوگرافی یا آزمون حجمی، در صورت الزام
- کنترل ابعادی محل جوش
- بررسی نشتی
نوع و معیار پذیرش آزمون باید پیش از ساخت در مدارک سفارش مشخص شود.
مرحله یازدهم: پرداخت سطح و عملیات ضدخوردگی
پس از ماشین کاری، پلیسه ها و لبه های نامناسب حذف می شوند. براساس جنس و کاربرد ممکن است عملیات زیر انجام شود:
- تمیزکاری سطح
- پولیش
- Passivation برای بعضی قطعات استنلس استیل
- پوشش مقاوم به خوردگی
- روکش یا Overlay ویژه
- تمیزکاری مخصوص سرویس های حساس
هرگونه پوشش یا لایه جوشی روی ساقه می تواند شرایط محاسبات مکانیکی را تغییر دهد و باید در طراحی لحاظ شود.
مرحله دوازدهم: کنترل ابعادی
ابعاد محصول ساخته شده با نقشه نهایی مقایسه می شوند. کنترل ها می توانند شامل موارد زیر باشند:
- طول کل و طول غوطه وری
- قطر ریشه و نوک
- قطر و عمق Bore
- ضخامت انتهای بسته
- نوع و ابعاد رزوه
- مشخصات فلنج
- صافی و هم محوری
- زبری سطح
- ابعاد آچارخور
- تطابق سنسور با ترموول
کنترل ضخامت دیواره و هم محوری در ترموول های دارای سوراخ عمیق اهمیت ویژه ای دارد.
مرحله سیزدهم: تست ترموول
نوع تست باید با فشار طراحی، متریال، اتصال و الزامات پروژه هماهنگ شود. آزمون های قابل درخواست عبارت اند از:
- تست هیدرواستاتیک
- تست پنوماتیک، فقط با روش و الزامات ایمنی مناسب
- تست نشتی
- آزمون مایع نافذ
- PMI
- کنترل سختی، در صورت نیاز
- بازرسی جوش
- کنترل ابعادی نهایی
- تطابق رزوه با گیج
- بررسی گواهی متریال
فشار آزمون و معیار پذیرش نباید به صورت عمومی برای همه ترموول ها تعیین شود و باید از استاندارد پروژه یا دستورالعمل طراحی استخراج گردد.
مرحله چهاردهم: حک مشخصات و تهیه مدارک
پس از تأیید نهایی، اطلاعات موردنیاز روی ترموول یا پلاک آن حک می شوند. این اطلاعات، بسته به پروژه، می توانند شامل موارد زیر باشند:
- تگ تجهیز
- متریال
- شماره نقشه
- شماره ذوب
- سایز و کلاس فلنج
- کد محصول
- نام سازنده
- شماره سریال
مدارک تحویلی نیز می توانند شامل گواهی متریال، نقشه نهایی، گزارش کنترل ابعادی، گزارش تست فشار، گزارش PMI، مدارک جوشکاری و محاسبات Wake Frequency باشند.
اجزا و مواد سازنده ترموول ها
مواد سازنده: مواد سازنده ترموولها بایستی یا از جنسی باشند که با خواص جریان فرآیندی از تمام جوانب بخصوص از لحاظ خوردگی و خواص (مقاومت) مکانیکی همخوانی داشته باشد. فشار و دمای کاری که می بایستی ترموول در آن قرار گیرد می بایستی مورد توجه قرار گیرد.
موادی که بطور معمول در ساخت Thermowellبکار می رود عبارت است از،رده های مختلف از استنلس استیل، کروم-مولیبدم استیل، سیلیکون برونز، مونل، نیمل، تیتانیوم و….
عدم انتخاب درست جنس و شكل آنها باعث ايجاد اندازه گيري نادرست يا تخريب ترموول مي شود كه خود ممكن است باعث وقوع حوادث جبران ناپذيري شود. از اين رو استاندارد ASME-PTC ۱۹.۳ براي اطمينان از دوام ترموولها در شرايط سخت فرآيندهاي پيچيده شيميايي، ارائه شده است. همچنين در انتخاب ترموولها شرايط و استانداردهاي طراحي پايپينگ سايت نيز بايد مد نظر قرارگيرد.
ترموولها به صورت عمومي از ماشينكاري يك قطاع گرد فلزي يكپارچه (Round Bar Stock) ساخته مي شوند و يك سر آن براي اتصال به پايپينگ پلنت به يكي از شكلهاي ترموول جوشي، ترموول رزوه ايي يا ترموول فلنجي آماده مي شود.
اين در حالي است كه تيوبهاي محافظ لزوما ماشينكاري نمي شوند و به روشهاي ديگر نيز امكان ساخت آنها وجود دارد. براي دماهاي بسيا بالا از موادي همچون سراميك يا سيليكون كاربايد براي ساخت Thermowell و تيوب محافظ استفاده مي شود.
ساخت ترموول از لوله چگونه انجام می شود؟
در بازار، بعضی غلاف های سنسور نیز با عنوان ترموول شناخته می شوند، اما از نظر روش ساخت با ترموول یکپارچه متفاوت اند.
در روش Fabricated، یک لوله با متریال و ضخامت مناسب انتخاب می شود، انتهای آن با یک قطعه جامد یا درپوش بسته و جوشکاری می گردد و اتصال فرآیندی به سمت دیگر اضافه می شود. سپس جوش ها با روش تعیین شده بازرسی و مجموعه از نظر نشتی کنترل می شود.
مراحل عمومی این روش عبارت اند از:
- انتخاب لوله براساس متریال و ضخامت موردنیاز
- برش لوله در طول تعیین شده
- ساخت نوک یا End Cap
- جوشکاری نوک به لوله
- اتصال رزوه، فلنج یا قطعه نصب
- تمیزکاری و پرداخت جوش
- تست نشتی و بازرسی جوش
- کنترل ابعادی و علامت گذاری
سازندگانی مانند WIKA این ساختار را غالباً Protection Tube یا غلاف محافظ ساخته شده از لوله می نامند. ترموول ماشین کاری شده، در مقابل، از یک قطعه میلگرد توپر ساخته می شود.
ترموول های ساخته شده از لوله، نوک جوشی یا ساقه چندتکه خارج از محدوده ASME PTC ۱۹.۳ TW هستند. بنابراین نباید بدون طراحی و ارزیابی مستقل، انطباق آن ها با این استاندارد اعلام شود.
تفاوت ترموول یکپارچه و غلاف ساخته شده از لوله
| ویژگی | ترموول یکپارچه | غلاف ساخته شده از لوله |
|---|---|---|
| ماده اولیه | میلگرد توپر | لوله و قطعات مجزا |
| روش ساخت | تراش کاری و سوراخ کاری عمیق | برش، مونتاژ و جوشکاری |
| وضعیت نوک | یکپارچه با بدنه | معمولاً جوش شده |
| کاربرد | شرایط مکانیکی و فرآیندی سنگین تر | کاربردهای متناسب با طراحی غلاف |
| محاسبات ASME PTC ۱۹.۳ TW | در صورت قرارگرفتن در محدوده استاندارد | خارج از محدوده استاندارد |
| نقاط جوشی | بسته به نوع اتصال | معمولاً دارای جوش در نوک یا بدنه |
| کنترل کیفیت | ابعادی، متریال، فشار و محاسبات | کنترل جوش، نشتی، متریال و ابعاد |
انتخاب میان این دو ساختار باید براساس فشار، دما، سرعت جریان، میزان ارتعاش، خورندگی و استاندارد پروژه انجام شود؛ نه صرفاً قیمت ساخت.
اتصال ترموول به مخازن
ترموول ها به ۳ طریق به بدنه ی مخزن متصل میشوند:
۱- رزوه ای: در مواردی که فشار خیلی بالایی نداشته باشیم از این نوع اتصال استفاده می شود.
۲- فلنجی: در فشارهای بالا از این نوع اتصال استفاده می شود. جنس این اتصال معمولا فولادی بوده و در مواد خورنده استقامت بالایی دارد.
۳- اتصال جوشی: در این حالت Thermowell به دیواره مخزن جوش می شود این در حالتی است که فشار سیستم بسیار بالا باشد و حتی استفاده از اتصال فلنجی نیز پاسخگو نباشد.
در صورت نیاز به کسب اطلاعات بیشتر به ویکی پدیا مراجعه نمایید.
اطلاعات لازم برای سفارش ساخت ترموول
برای تهیه نقشه و برآورد ساخت، اطلاعات زیر را ارسال کنید:
- نقشه یا نمونه قبلی
- نوع سنسور دما
- قطر و طول سنسور
- نوع سیال
- فشار و دمای کاری و طراحی
- سرعت جریان
- چگالی و ویسکوزیته سیال
- سایز و Schedule لوله
- متریال موردنظر
- نوع اتصال فرآیندی
- طول غوطه وری
- نوع ساقه
- اتصال ابزار
- میزان خوردگی مجاز
- تست ها و گواهی های موردنیاز
- نیاز یا عدم نیاز به محاسبات ASME PTC ۱۹.۳ TW
- تعداد موردنیاز
در صورت ساخت براساس نمونه، اندازه برداری از قطعه قدیمی به تنهایی کافی نیست. شرایط فرآیند نیز باید بررسی شود تا ایراد احتمالی طرح قبلی در قطعه جدید تکرار نشود.